Wat betekenen lasposities PA, PB, PC, PD, PE, PF en PG? Ontdek de verschillen, toepassingen en praktische tips.
Lassen: Lasposities uitgelegd
Wat zijn lasposities? Lasposities beschrijven de stand van de las en het werkstuk ten opzichte van de zwaartekracht. Bij het lassen is niet alleen de keuze van het lasproces, lasapparatuur en lastoevoegmateriaal belangrijk. Ook de positie waarin u last, heeft grote invloed op de lasparameters, de laskwaliteit, de inbranding en de beheersing van het smeltbad. Om lasposities eenduidig weer te geven, worden internationaal gestandaardiseerde codes gebruikt.
De meest bekende lasposities volgens ISO 6947 zijn PA, PB, PC, PD, PE, PF en PG. Maar wat betekenen deze afkortingen precies? Welke laspositie kan ik toepassen? En wat is het verschil tussen bijvoorbeeld verticaal stijgend en verticaal dalend lassen?
In dit artikel leggen we de zeven lasposities uit, inclusief hun belangrijkste kenmerken, toepassingen en praktische aandachtspunten.
Lasposities PA, PB, PC, PD, PE, PF en PG
De lasposities PA tot en met PG worden beschreven in de norm ISO 6947. Ze geven aan hoe de lasnaad zich bevindt ten opzichte van de horizontaal en de zwaartekracht. Bij PF en PG wordt daarnaast de lasrichting aangegeven.
Wat betekenen PA, PB, PC, PD, PE, PF en PG? Het korte antwoord:
| LASPOSITIE | BETEKENIS | KENMERK |
|---|
| PA | Vlakke positie | Lassen van bovenaf |
| PB | Horizontaal-verticale positie | Hoeklas tussen horizontale en verticale plaat |
| PC | Horizontale positie | Horizontale las op verticaal vlak |
| PD | Horizontaal-bovenhandse positie | Hoeklas aan de onderzijde |
| PE | Bovenhandse positie | Lassen boven het hoofd |
| PF | Verticaal stijgend | Lassen van beneden naar boven |
| PG | Verticaal dalend | Lassen van boven naar beneden |
Deze coderingen helpen lassers, werkvoorbereiders en lascoördinatoren om de juiste lastechniek, procedures en lastoevoegmateriaal te bepalen.
Waarom zijn lasposities belangrijk?
Tijdens het lassen ontstaat een vloeibaar smeltbad dat onder invloed staat van de zwaartekracht. Bij vlak lassen blijft dit smeltbad relatief eenvoudig op zijn plaats. Maar u begrijpt dat bij verticaal of bovenhands lassen de beheersing van het vloeibare
metaal aanzienlijk uitdagender wordt.
De laspositie heeft daardoor invloed op onder andere de benodigde lasparameters, de lassnelheid, de toortshoek en de opbouw van de lasrups. Een verkeerde techniek kan bijvoorbeeld leiden tot onvoldoende inbranding, bindingsfouten of
een onregelmatige lasnaad.
Bij professioneel laswerk wordt de toegestane laspositie daarom vaak vastgelegd in een lasmethodebeschrijving, ook wel WPS (Welding Procedure Specification) genoemd.
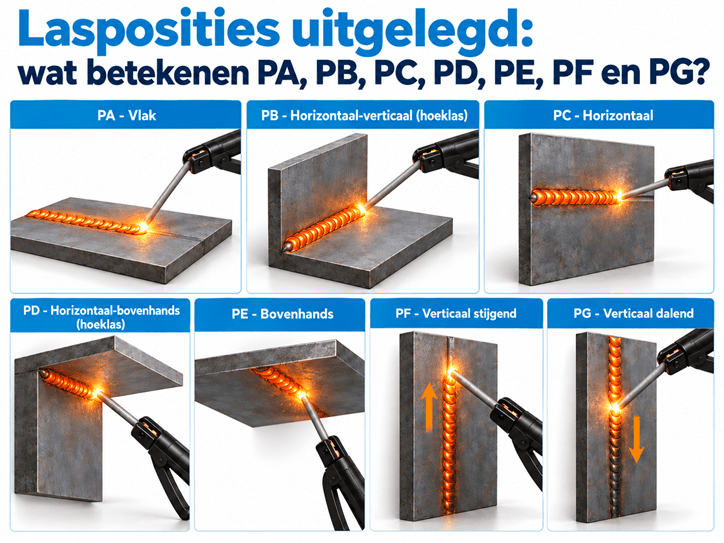
PA - Vlakke laspositie
De PA laspositie is de vlakke positie, waarbij de las aan de bovenzijde van het werkstuk wordt aangebracht. Het smeltbad wordt ondersteund door het materiaal en de zwaartekracht werkt in het voordeel van de lasser.
Laspositie PA is doorgaans de eenvoudigste laspositie om aan te leren. De positie wordt veel gebruikt bij constructiestaal, plaatwerk en laswerkzaamheden waarbij onderdelen horizontaal op een werkbank of lastafel liggen.
PB - Horizontaal-verticale laspositie
De PB laspositie wordt veel toegepast bij hoeklassen. Hierbij bevindt de las zich in de overgang tussen een horizontaal en verticaal deel, bijvoorbeeld een hoek- of T-verbinding.
Bij laspositie PB is een goede verdeling van het lastoevoegmateriaal belangrijk, om beide verbindingsvlakken voldoende te laten samensmelten. Deze laspositie komt regelmatig voor bij staalconstructies, frames en machinebouw.
PC - Horizontale laspositie
Bij de PC laspositie verloopt de lasnaad horizontaal, terwijl het lasvlak verticaal staat. Dit vraagt meer controle over het smeltbad dan bij vlak lassen, omdat het vloeibare metaal naar beneden kan zakken.
Bij laspositie PC zijn een stabiele voortloopsnelheid en de juiste instelling van de lasparameters essentieel. Positie PC wordt onder andere toegepast bij verticale plaatconstructies, tanks en bepaalde leidingverbindingen.
PD - Horizontaal bovenhandse laspositie
De PD laspositie is een horizontaal-bovenhandse positie, die doorgaans wordt toegepast bij hoeklassen aan de onderzijde van constructies.
Omdat de lasser vanaf de onderzijde werkt (bovenhands), is beheersing van het smeltbad extra belangrijk. De laspositie PD komt bijvoorbeeld voor bij stalen draagconstructies, montage laswerk en verbindingen waarbij het werkstuk niet eenvoudig kan worden
gedraaid.
PE - Bovenhandse laspositie
Bij de PE laspositie wordt boven het hoofd gelast, tegen de onderzijde van een horizontaal geplaatst werkstuk. Het vloeibare metaal wordt hierbij niet vanzelf door het werkstuk ondersteund en wordt dus beïnvloed door de zwaartekracht.
Bovenhands lassen vraagt daarom veel controle over de warmte-inbreng, de lasboog en het smeltbad. Laspositie PE wordt onder meer toegepast bij reparaties, leidingwerk en constructies waarbij de onderzijde bereikbaar is.
PF - Verticaal stijgend lassen
De PF laspositie betekent dat de las verticaal van beneden naar boven wordt opgebouwd. Bij deze methode beweegt de lasser tegen de zwaartekracht in.
Verticaal stijgend lassen wordt vaak gekozen wanneer voldoende inbranding en controle over de lasopbouw belangrijk zijn. Laspositie PF wordt regelmatig toegepast bij dikker constructiestaal, verticale plaatverbindingen en leidingwerk, afhankelijk van
het lasproces.
PG - Verticaal dalend lassen
Bij de PG laspositie wordt de las verticaal van boven naar beneden uitgevoerd. Bij verticaal dalend lassen bevindt de reeds aangebrachte lasrups zich boven het smeltbad, terwijl de lasboog zich naar beneden verplaatst. Deze lasrichting kan in geschikte omstandigheden een hogere voortloopsnelheid mogelijk maken.
Verticaal dalend lassen wordt onder andere gebruikt bij dun plaatmateriaal en specifieke toepassingen met voorgeschreven lasparameters. Het is belangrijk om te voorkomen dat vloeibaar metaal voor de lasboog uitloopt en onvoldoende inbranding ontstaat.
Wat is het verschil tussen PF en PG lassen?
Het belangrijkste verschil tussen lasposities PF en PG is de lasrichting. Bij PF wordt van beneden naar boven gelast, terwijl bij PG van boven naar beneden wordt gewerkt.
Laspositie PF biedt bij veel toepassingen goede mogelijkheden om de inbranding en de lasopbouw te beheersen. Laspositie PG kan efficiënter zijn bij bepaalde materiaaldiktes en processen, maar vereist de juiste techniek om bindingsfouten te voorkomen.
De keuze tussen beide lasposities hangt veelal af van de materiaaldikte, het lasproces, de vereiste laskwaliteit en de voorgeschreven WPS.
Welke laspositie is het makkelijkst?
Voor de meeste beginnende lassers is PA de gemakkelijkste laspositie. Het werkstuk ligt horizontaal - bijvoorbeeld op een lastafel of werkbank - en het smeltbad is relatief goed te controleren.
Bovenhands lassen (PE) en verticaal stijgend lassen (PF) worden vaak als uitdagender ervaren. Toch is de moeilijkheidsgraad afhankelijk van het toegepaste lasproces, de apparatuur, het materiaal, de lasverbinding en de ervaring van de lasser.
Praktische tips voor lassen in verschillende posities
Een goede voorbereiding helpt om in iedere laspositie een constante laskwaliteit te behalen. Controleer daarom altijd de instellingen van het lasapparaat, het lastoevoegmateriaal, de voorbereiding van de lasverbinding en de toegankelijkheid van het werkstuk.
Bij verticaal en bovenhands lassen verdienen vooral de warmte-inbreng, de stand van de lastoorts of elektrode en de grootte van het smeltbad extra aandacht. Gebruik waar nodig geschikte lastechnieken en volg de toepasselijke lasmethode beschrijving (WPS).
Zorg daarnaast altijd voor passende persoonlijke beschermingsmiddelen (PBM), voldoende ventilatie en een veilige werkhouding. Lasposities zoals bovenhands lassen vragen extra aandacht vanwege vallende lasspatten en gesmolten metaaldeeltjes.
Belangrijk te weten is dat - hoewel de posities gestandaardiseerd zijn - niet iedere laselektrode of lasdraad zonder meer in elke positie kan worden gebruikt. Het is verstandig om altijd de technische productgegevens en de WPS te controleren. Bij vragen kunt u uiteraard altijd contact opnemen met onze productadviseurs.
Veelgestelde vragen over lasposities
De zeven veelgebruikte lasposities zijn PA (vlak), PB (hoeklas), PC (horizontaal), PD (horizontaal bovenhands), PE (bovenhands), PF (verticaal stijgend) en PG (verticaal dalend). Deze lasposities worden beschreven in ISO 6947.
PF staat voor verticaal stijgend lassen (van beneden naar boven) en PG voor verticaal dalend lassen (van boven naar beneden). De lasrichting verschilt en daarmee ook de benodigde techniek en beheersing van het smeltbad.
In hoeverre een specifieke laspositie als moeilijk wordt ervaren is uiteraard afhankelijk van de toepassing en de ervaring van de lasser. Van de bekendste lasposities worden PE en PF vaak als uitdagend beschouwd. Dit komt doordat de lasser het smeltbad tegen de zwaartekracht in moet beheersen.
De basisbenamingen van de lasposities volgens ISO 6947 worden bij verschillende lasprocessen gebruikt. Hoewel de lasposities hetzelfde zijn, verschillen de lastechniek, geschikte toevoegmaterialen en benodigde instellingen per lasproces.
PB is de horizontaal-verticaal laspositie, veelgebruikt bij de bekende hoeklas. Laspositie PB wordt voornamelijk toegepast bij hoek- en T-verbindingen, zoals een verticale plaat die op een horizontale plaat is gelast.
Een WPS beschrijft de voorwaarden waaronder een las moet worden uitgevoerd. De laspositie is relevant omdat deze de lasparameters, de uitvoering en het toepassingsgebied van een gekwalificeerde lasprocedure beïnvloedt.
De juiste laspositie voor iedere verbinding
Het begrijpen van lasposities helpt bij het kiezen van de juiste lastechniek, lasapparatuur en lastoevoegmateriaal en het realiseren van een mooie, betrouwbare lasverbinding. Van de relatief eenvoudige PA-positie tot het uitdagendere bovenhands en verticaal
lassen: iedere positie vraagt om passende instellingen en een goede beheersing van het smeltbad.
Werkt u regelmatig met verschillende lasposities? Bekijk dan welk lasapparatuur, lastoevoegmateriaal en PBM's geschikt zijn voor uw lasproces, of neem contact op met Industore voor technisch advies.
Bron: NEN - NEN-EN- ISO 6947:2019.